在表面贴装技术(SMT)中,回流焊是决定印制电路板组件(PCBA)电气连接与机械强度的核心工序。随着BGA、CSP、QFN等底部端子器件的广泛应用,焊点被完全隐藏在封装底部,传统的目视检查与AOI(自动光学检测)已无法评估内部焊接质量。回流焊过程中产生的焊点空洞(Void)不仅会增加热阻,还会显著降低焊点的机械抗疲劳强度,成为引发早期失效的隐形杀手。X光检查(AXI)凭借其强大的无损透视能力,成为量化评估空洞率、把控焊接质量不可或缺的技术手段。
一、回流焊空洞的形成机理与危害
1. 空洞形成的核心机理
回流焊空洞的本质是气体在熔融焊料中未能及时逸出而被包裹固化。其形成机理主要涉及三个物理化学过程:助焊剂中挥发性溶剂在高温下剧烈气化;金属表面氧化物与助焊剂反应生成的副产物气体;以及焊盘或元件引脚表面微孔中残留的空气膨胀。当熔融焊料的表面张力与黏度阻碍了这些气泡的上浮与破裂时,气体便被截留在焊点内部,冷却后形成空洞。
2. 空洞对PCBA可靠性的致命影响
空洞的存在直接破坏了焊点的物理连续性,其危害主要体现在以下两个维度:
- 热力学性能退化:空气的导热系数远低于锡铅或无铅焊料,大面积空洞会形成局部热阻屏障,导致大功率器件散热不良,引发热失控。
- 机械强度衰减:空洞减少了焊点的有效承载截面积,在热循环(Thermal Cycling)或机械跌落冲击下,空洞边缘极易产生应力集中,诱发微裂纹并加速热疲劳失效。
二、X光检查(AXI)在空洞率检测中的技术优势
1. 无损透视与三维成像能力
X射线具有极强的穿透性,能够轻松穿透FR-4基材与塑料封装体,直接对内部金属焊点成像。现代微焦点X光设备结合了2.5D倾斜透视与3D CT(计算机断层扫描)重构技术,能够有效排除双层板或多层板中上下层焊点的图像重叠干扰,精准定位空洞在Z轴(厚度方向)上的具体位置,区分是界面空洞还是焊球内部空洞。
2. 定量分析与自动化判定
先进的X光检测软件内置了灰度阈值分割算法。由于金属焊料对X射线吸收率高(图像呈亮色),而空洞内部为空气吸收率极低(图像呈暗色),系统可通过像素级对比自动识别空洞轮廓,并精确计算出空洞面积占整个焊点投影面积的百分比,实现从定性观察到定量分析的跨越。
三、回流焊空洞率X光检查的标准流程与关键参数
1. 标准化检测流程
为确保检测数据的准确性与可重复性,X光空洞率检查需遵循严谨的操作规范:
- 样品制备与固定:将PCBA平稳固定于载物台,确保待测区域处于X光射线源与探测器的中心轴线上。
- 参数初始化:根据PCB厚度、铜层密度及器件封装类型,预设管电压、管电流及曝光时间。
- 图像采集与对焦:调节Z轴高度获取最佳放大倍率,微调X/Y轴使目标焊点居中,进行自动或手动对焦。
- 倾斜与CT扫描:针对BGA等复杂器件,执行多角度倾斜拍摄或360度CT扫描,获取三维体数据。
- 软件分析与报告:框选ROI(感兴趣区域),运行空洞分析算法,生成包含空洞率数值、分布热力图及判定结果的检测报告。
2. 关键检测参数设置
合理的参数配置是获取高对比度、低噪点图像的前提。以下为常规PCBA检测的参数推荐范围:
| 参数名称 | 推荐设置范围 | 参数作用与影响 |
|---|---|---|
| 管电压 (kV) | 40kV – 90kV | 决定X射线穿透力,电压过低无法穿透厚板,过高则降低图像对比度 |
| 管电流 (μA) | 50μA – 200μA | 控制射线强度,影响图像清晰度与噪点,需与电压匹配以获取最佳灰度 |
| 放大倍率 | 10x – 50x | 决定视场大小与空间分辨率,BGA/CSP微小焊球检测通常需要高倍率 |
| 倾斜角度 | 0° – 75° | 用于2.5D成像,避开上层器件遮挡,观察焊点底部界面及侧面润湿情况 |
四、空洞率判定标准与常见失效案例分析
1. 行业主流判定标准
在电子组装行业,IPC-A-610(电子组件的可接受性)是应用最广泛的验收标准。针对BGA、CSP等底部端子器件,IPC标准通常规定:
- Class 2(专用服务类电子产品):单个焊球内的空洞面积不得超过该焊球X光投影面积的25%至30%(具体比例依版本及企业内控标准而定)。
- Class 3(高性能/高可靠性电子产品):要求更为严苛,通常限制在20%以内,且不允许空洞位于焊点与焊盘结合的关键受力界面。
- 整体阵列要求:除了单个焊点限制,部分高标准还要求整个BGA器件所有焊球的平均空洞率不得超过特定阈值。
2. 典型空洞失效案例解析
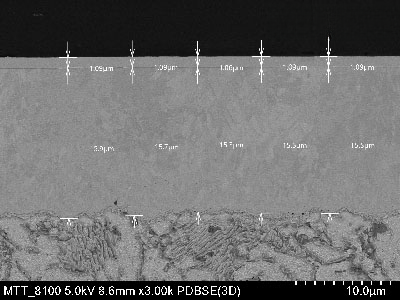
在某车载控制模块的失效分析中,环境应力筛选(ESS)阶段出现多起BGA器件开路失效。通过3D X光检查发现,失效焊点的空洞率高达45%,且空洞主要集中在焊料与PCB焊盘的界面处。进一步切片(Cross-section)与SEM(扫描电镜)分析证实,界面处的大空洞在温度循环交变应力下引发了微裂纹扩展,最终导致电气连接彻底断开。此案例凸显了严格管控界面空洞率的必要性。
五、降低回流焊空洞率的工艺优化建议
1. 锡膏与钢网设计优化
材料与设计是控制空洞的源头。选用低挥发物、高润湿性的免洗锡膏可有效减少气体生成。在钢网(Stencil)设计方面,针对大面积接地焊盘(如QFN底部的Thermal Pad),应采用“十字形”或“网格状”开窗设计,预留充足的排气通道;对于微小间距BGA,可引入阶梯钢网(Step Stencil)技术,局部增加锡膏厚度以补偿空洞体积,确保最终焊点高度达标。
2. 回流温度曲线(Profile)精准调控
温度曲线直接决定了助焊剂的挥发动力学。优化策略包括:
- 预热区(Preheat):控制升温斜率在1~3℃/s,避免溶剂剧烈沸腾产生初始大气泡。
- 恒温区(Soak):适当延长恒温区时间(如60-90秒),使助焊剂中的挥发性成分在焊料熔化前充分逸出,同时确保PCB板面温度均匀。
- 回流区(Reflow):提高峰值温度并延长液相线以上时间(TAL),降低熔融焊料的黏度与表面张力,赋予气泡更长的上浮与逸出时间。
六、回流焊空洞检测质量管控总结
回流焊空洞率的控制是一项涉及材料特性、物理设计与热力学工艺的系统工程。X光无损检查作为验证工艺有效性的核心手段,不仅能够精准量化空洞缺陷,更能为前端工艺优化提供数据支撑。建立从钢网设计、锡膏选型、炉温调试到X光全检或抽检的闭环质量管控体系,是降低PCBA早期失效率、提升电子产品长期可靠性的必由之路。通过严格执行IPC验收标准并持续迭代检测工艺,制造企业能够在高复杂度封装趋势下保持卓越的焊接品质。
七、深圳晟安检测:专业的X光无损检测技术服务
深圳晟安检测作为专业的第三方综合检测机构,提供配方分析、失效分析、成分检测、异物分析、无损检测、导热系数、可靠性测试、热分析、油品检测等全方位材料分析服务,确保产品质量与安全。在X光无损检测领域,公司配备业界领先的高分辨率微焦点3D X-Ray及工业CT设备,具备纳米级焦点尺寸与强大的三维重构算法能力,能够对BGA、CSP、Flip Chip等复杂封装器件进行高精度的空洞率定量分析与内部缺陷定位。我们的技术团队深谙IPC标准与各类失效机理,致力于为电子制造、汽车电子、航空航天等领域提供科学、严谨、高效的检测解决方案。欢迎联系专业工程师获取定制化检测方案与技术支持。